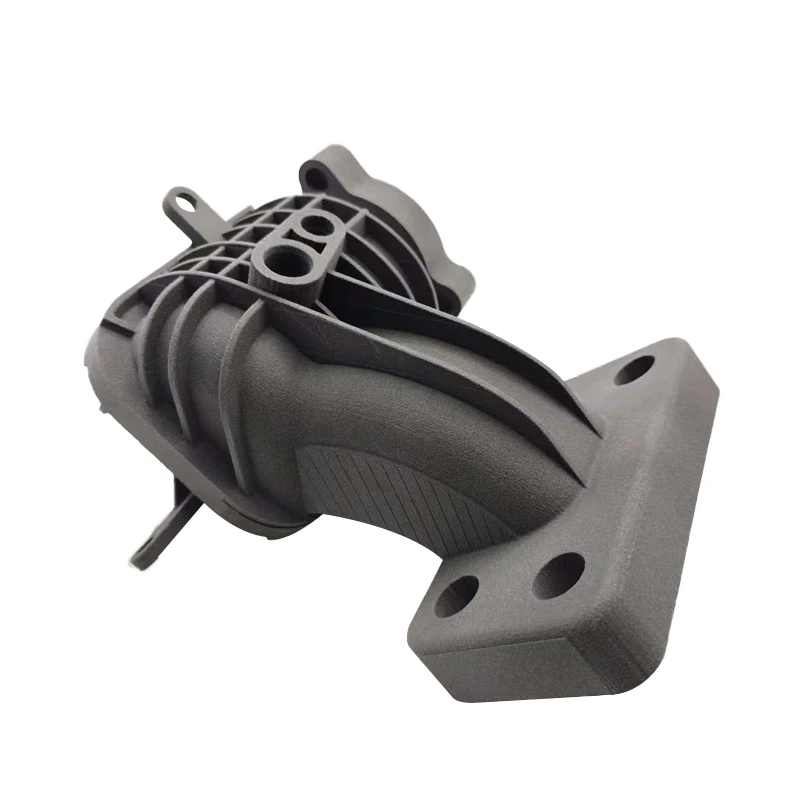
SLM (সিলেক্টিভ লেজার মেল্টিং) 3D মুদ্রণে ছিদ্রতা এমন একটি গুরুত্বপূর্ণ সমস্যা যা মুদ্রিত অংশগুলির গঠনকে দুর্বল করে দিতে পারে। এই সমস্যার পিছনে বেশ কয়েকটি কারণ রয়েছে। খারাপ উপকরণের মানের কারণে অপর্যাপ্ত পাউডার প্রবাহ হল প্রধান কারণ, কারণ এটি পাউডারের অসমান বিতরণ এবং প্যাকিংয়ের দিকে পরিচালিত করতে পারে, যার ফলে চূড়ান্ত অংশে ফাঁকা স্থান তৈরি হয়। এছাড়াও, লেজারের অনুপযুক্ত সেটিংস, যেমন অসঠিক বীমের আকার বা অপর্যাপ্ত শক্তি ইনপুট, ধাতব পাউডারকে সম্পূর্ণরূপে গলাতে ব্যর্থ হয়, যার ফলে অসম্পূর্ণ ফিউশন এবং ছিদ্রতা তৈরি হয়। এছাড়াও, অক্সিজেন এবং আদ্রতা থেকে দূষণের মতো পরিবেশগত কারণগুলি মুদ্রণের সময় ছিদ্র তৈরির প্রবণতা বাড়িয়ে দিতে পারে।
কাঁচামালের মান এসএলএম মুদ্রিত অংশগুলির সরু গহ্বরের উপর ব্যাপক প্রভাব ফেলে। উদাহরণস্বরূপ, উপযুক্ত কণা আকার বিতরণ এবং আকৃতি অপরিহার্য; এখানে অসঙ্গতি দুর্বল বিন্দু এবং শূন্যস্থানের দিকে পরিচালিত করতে পারে। গলন প্রক্রিয়ার সময় অপর্যাপ্ত শক্তি ইনপুট একটি অন্যতর কারণ, কারণ এটি ছোট ছিদ্র তৈরির কারণ হতে পারে যা মুদ্রিত অংশগুলির ঘনত্ব এবং শক্তি ক্ষতিগ্রস্ত করে। উপযুক্ত লেজার ক্যালিব্রেশন নিশ্চিত করা এবং উচ্চ-মানের উপকরণের মানের উপর দৃষ্টি নিবদ্ধ করা এই চ্যালেঞ্জের মোকাবেলার জন্য প্রয়োজনীয় কৌশল।
SLM 3D মুদ্রিত অংশগুলির যান্ত্রিক বৈশিষ্ট্যের উপর সিলিকোসিটির গভীর প্রভাব পড়ে, যা তাদের কার্যকারিতা কমিয়ে দেয়। ছিদ্রগুলির উপস্থিতি টেনসাইল শক্তি হ্রাস করে এবং ক্লান্তি প্রতিরোধ কমিয়ে দেয়, যার ফলে অংশগুলি চাপ বা পুনরাবৃত্ত ভারের অধীনে ব্যর্থতার প্রবণতা বাড়ে। গবেষণায় দেখা গেছে যে সিলিকোসিটি স্তর বৃদ্ধির সাথে সাথে ব্যর্থতার হারও বৃদ্ধি পায়, বিশেষ করে গতিশীল পরিবেশে থাকা অংশগুলির ক্ষেত্রে, যা মুদ্রণ প্রক্রিয়ায় নিখুঁততার প্রয়োজনীয়তা তুলে ধরে।
ছিদ্রতার সমালোচনামূলক পরিমাণ যান্ত্রিক বৈশিষ্ট্যগুলি তীব্রভাবে কমিয়ে দিতে পারে। যখন ছিদ্রতার মাত্রা নির্দিষ্ট সীমা অতিক্রম করে যা প্রায়শই শিল্প প্রতিবেদনে পরিমাপযোগ্য হয়, তখন উপাদানের শক্তি এবং স্থিতিস্থাপকতা কমে যায়। বিভিন্ন গবেষণায় সংখ্যামূলক বিশ্লেষণ থেকে দেখা যায় যে 2% এর বেশি ছিদ্রতা সহ উপাদানগুলি যান্ত্রিক বৈশিষ্ট্যে উল্লেখযোগ্য হ্রাস দেখায়, যা থেকে বোঝা যায় যে শিল্প প্রয়োগে নির্ভরযোগ্যতা এবং নিরাপত্তা নিশ্চিত করতে মুদ্রণ পরামিতি এবং উপাদান নির্বাচনের উপর কঠোর নিয়ন্ত্রণ প্রয়োজন।
SLM 3D মুদ্রিত অংশগুলিতে ছিদ্রতা কমানোর জন্য মুদ্রণ প্রক্রিয়ার বিভিন্ন স্তরে কৌশলগত হস্তক্ষেপের প্রয়োজন। প্রথমত, সমান কণা আকার এবং দুর্দান্ত প্রবাহ বৈশিষ্ট্য সহ গুঁড়ো নির্বাচন করা অপরিহার্য যাতে স্থিতিশীল প্যাকিং নিশ্চিত হয় এবং শূন্যস্থান এড়ানো যায়। এই নির্বাচন হল সেই ভিত্তি যার উপর অন্যান্য প্রক্রিয়াগুলি নির্ভর করে, যা প্রাথমিক ছিদ্রতার ঝুঁকি কমায়।
লেজার পাওয়ার এবং গতির ক্যালিব্রেশন হল আরেকটি গুরুত্বপূর্ণ কৌশল। এই প্যারামিটারগুলি উপযুক্তভাবে সমন্বয় করে শক্তির পরিবর্তন কমানো যায়, যা পাউডারটি সম্পূর্ণরূপে গলানোর নিশ্চয়তা দেয় এবং অগলিত অঞ্চলগুলির সম্ভাবনা কমায়। এছাড়াও, ইন-সিটু মনিটরিং প্রযুক্তি ব্যবহার করে পাউডার ফিউশনের গুণগত মানের উপর সত্যিকারের প্রতিক্রিয়া পাওয়া যায়, যা প্রক্রিয়ায় যেকোনো বিচ্যুতি সংশোধনের জন্য তাৎক্ষণিক সমন্বয় করার অনুমতি দেয়। এই প্রযুক্তিগুলি একটি নিরাপত্তা ব্যবস্থা হিসাবে কাজ করে, মুদ্রণের পরিবেশ নিরন্তর ট্র্যাক করে এবং অপটিমাইজ করে মুদ্রিত অংশগুলির সামগ্রিকতা এবং শক্তি বজায় রাখে।
সিলেক্টিভ লেজার মেল্টিং (SLM) এ ব্যবহৃত পাউডারের মান চূড়ান্ত 3D মুদ্রিত উপাদানের ঘনত্বকে উল্লেখযোগ্যভাবে প্রভাবিত করে। গবেষণায় দেখা গেছে যে অপটিমাল ঘনত্ব অর্জনে পাউডারের আকৃতি গুরুত্বপূর্ণ ভূমিকা পালন করে, যেখানে গোলাকার কণা লেজার প্রক্রিয়াকলাপে ভাল প্যাকিং এবং ফিউশনে সহায়তা করে। পাউডারে দূষণ প্যাকিং ঘনত্ব এবং ফিউশন দক্ষতা ক্ষতিগ্রস্ত করতে পারে, যার ফলে উচ্চ স্তরের ছিদ্রতা এবং হ্রাসকৃত যান্ত্রিক বৈশিষ্ট্য সহ অংশগুলি তৈরি হয়। সমবিতরণ কণা আকার সহ উচ্চ-ক্ষমতা সম্পন্ন উপকরণগুলি ঘনত্বের ফলাফলের ক্ষেত্রে শ্রেষ্ঠত্ব প্রদর্শন করে। উদাহরণস্বরূপ, টাইটানিয়াম এবং নিকেল-ভিত্তিক সুপারঅ্যালয়গুলি প্রায়শই বিমান প্রযুক্তি অ্যাপ্লিকেশনগুলিতে ব্যবহৃত হয় তাদের উচ্চ ঘনত্ব এবং যান্ত্রিক শক্তির বৈশিষ্ট্যের জন্য।
ঘনত্বপূর্ণ এসএলএম অংশ অর্জনের জন্য লেজার প্যারামিটারগুলি অপ্টিমাইজ করা অপরিহার্য। প্রধান প্যারামিটারগুলির মধ্যে রয়েছে লেজার পাওয়ার, স্ক্যান স্পিড এবং হ্যাচ দূরত্ব, যা সরাসরি মুদ্রিত উপাদানগুলির ঘনত্ব এবং কাঠামোগত অখণ্ডতাকে প্রভাবিত করে। এই প্যারামিটারগুলি সাবধানে সামঞ্জস্য করে উৎপাদকরা ঘনত্ব অপ্টিমাইজ করতে এবং দক্ষ উৎপাদন গতি বজায় রাখতে পারেন। উদাহরণস্বরূপ, স্ক্যান স্পিড সামঞ্জস্য করে লেজার পাওয়ার বাড়ানো ফিউশন বাড়াতে এবং ছিদ্রতা কমাতে পারে, যার ফলে ঘনত্বপূর্ণ আউটপুট পাওয়া যায়। শিল্পের মধ্যে কেস স্টাডিগুলি প্রকাশ করে যে লেজার সেটিংসের নিখুঁত টিউনিং করে অংশের ঘনত্ব 99% এর বেশি পর্যন্ত বাড়ানো যেতে পারে, যা চাহিদাপূর্ণ অ্যাপ্লিকেশনগুলিতে কার্যকারিতা উল্লেখযোগ্যভাবে উন্নত করে।
এসএলএম কম্পোনেন্টগুলির ঘনত্ব বাড়ানোর জন্য হিট ট্রিটমেন্ট এবং হট আইসোস্ট্যাটিক প্রেসিং (এইচআইপি) এর মতো পোস্ট-প্রসেসিং পদ্ধতিগুলি কার্যকর। এই পদ্ধতিগুলি অবশিষ্ট ছিদ্রগুলি দূর করে এবং সূক্ষ্ম গঠন উন্নত করে, এর মাধ্যমে চূড়ান্ত পণ্যের যান্ত্রিক বৈশিষ্ট্য বৃদ্ধি করে। যাইহোক, এই পদ্ধতিগুলির সাথে অর্থনৈতিক প্রভাবগুলিও রয়েছে, যা সম্ভাব্যভাবে মোট উত্পাদন খরচ বাড়াতে পারে। শিল্প মানদণ্ড অনুযায়ী, এইচআইপি ব্যবহার করে ধাতব অংশগুলির ঘনত্ব 3% পর্যন্ত বাড়ানো যেতে পারে, যা বিমান এবং স্বয়ংচালিত খাতগুলির কঠোর দাবি পূরণের জন্য অপরিহার্য। অতিরিক্ত খরচ সত্ত্বেও, উন্নত উপকরণের বৈশিষ্ট্যগুলি প্রায়শই পোস্ট-প্রসেসিংয়ে বিনিয়োগকে ন্যায্যতা দেয়।
SLM প্রক্রিয়ার সময় তাপীয় গ্রেডিয়েন্ট বড় চ্যালেঞ্জ হয়ে দাঁড়ায়, যা প্রায়শই মুদ্রিত অংশগুলিতে অবশিষ্ট চাপের সৃষ্টি করে। SLM-এ দ্রুত শীতলকরণ এবং উত্তপ্তকরণের চক্রের কারণে এই গ্রেডিয়েন্টগুলি তৈরি হয়, যেখানে লেজারের কারণে স্থানীয় উত্তপ্তকরণ পদার্থের প্রসারণ ঘটায়, এরপর পদার্থ শীতল হওয়ার সাথে সাথে সংকোচন হয়। "5 Common Problems Faced with Metal 3D printing" এ উল্লিখিত একটি গবেষণায় দেখানো হয়েছে কীভাবে এই তাপীয় চক্রগুলি উপাদানের বিকৃতি এবং অবশিষ্ট চাপের কারণ হয়, যা অংশটির বক্রতা বা ফাটলের দিকে পরিণত হতে পারে। এই প্রভাবগুলি কমাতে স্ক্যানিং প্যাটার্ন অপ্টিমাইজ করা খুবই গুরুত্বপূর্ণ। জিগজ্যাগ বা স্ট্রাইপ স্ক্যানিংয়ের মতো কৌশল ব্যবহার করে তাপ বিতরণটি নির্মাণের সময় আরও সমানভাবে নিয়ন্ত্রণ করা যেতে পারে, তাপীয় গ্রেডিয়েন্ট কমিয়ে এবং অবশিষ্ট চাপ হ্রাস করে।
SLM প্রক্রিয়ার সময় স্ট্রেস কেন্দ্রীভবন কমাতে সমর্থন কাঠামোর নকশা খুবই গুরুত্বপূর্ণ। কার্যকর সমর্থনগুলি শুধুমাত্র ওভারহ্যাঙিং জ্যামিতিকে স্থিতিশীল করে তোলে না, বরং কম্পোনেন্টের মধ্যে দুটি তান সমানভাবে বিতরণ করে। উদাহরণস্বরূপ, ল্যাটিস কাঠামো বা কৌশলগতভাবে অভিমুখী সমর্থন ব্যবহার করে এমন ডিজাইনগুলি স্থানীয় চাপ কমাতে সাহায্য করে, নির্মাণের সময় বিকৃতি বা সংযোগ বিচ্ছিন্ন হওয়া প্রতিরোধ করে। শিল্প নির্দেশিকা প্রতিটি অংশের জন্য নির্দিষ্ট জ্যামিতি এবং লোড শর্তের উপর ভিত্তি করে সমর্থনের পুরুতা এবং সংযোগ বিন্দুগুলি অনুকূলিত করার পরামর্শ দেয়। প্রশস্ত সমর্থন বেস এবং ফিলেটেড সংযোগগুলি ব্যবহার করে এমন উন্নত সমর্থন ডিজাইনগুলির সাথে সফল নির্মাণের ক্ষেত্রে বক্রতা উল্লেখযোগ্যভাবে কমানো হয়েছে বলে দলিলভুক্ত করা হয়েছে।
বিল্ড প্ল্যাটফর্ম প্রিহিটিং হল SLM-এ তাপমাত্রা গ্রেডিয়েন্ট এবং সংশ্লিষ্ট চাপের প্রতিকূল প্রভাব কমানোর জন্য প্রমাণিত একটি পদ্ধতি। শুরুর তাপমাত্রা বাড়িয়ে তুললে তাপীয় আঘাতের পরিমাণ কমে যায়, যা উপাদানের উষ্ণ এবং শীতলকরণ চক্রের মধ্যে সংক্রমণকে সহজতর করে। প্রিহিটিংয়ের পাশাপাশি, স্ক্যানিং কৌশলগুলি তাপ ব্যবস্থাপনায় গুরুত্বপূর্ণ ভূমিকা পালন করে। এমন কৌশলগুলি যা আরও সমানভাবে তাপ বিতরণ করে, যেমন ক্রস-হ্যাচ স্ক্যানিং, চাপ-প্ররোচিত বিকৃতি আরও কমাতে পারে। শিল্প উদাহরণগুলিতে যেমন উল্লেখ করা হয়েছে, প্রিহিটিংয়ের সাথে অপটিমাইজড স্ক্যানিং প্যাটার্নগুলি একত্রিত করে মাত্রিক নির্ভুলতা বাড়ানো এবং অবশিষ্ট চাপ কমানো সম্ভব হয়েছে, চূড়ান্ত উপাদানগুলিতে সম্ভাব্য ব্যর্থতা রোধ করে।
SLM (নির্বাচনী লেজার গলন) অংশগুলির শীতলকরণ পর্যায়ে তাপীয় সংকোচন বোঝা দরাজ প্রতিরোধে গুরুত্বপূর্ণ। কোনও অংশ শীতল হলে এটি সংকুচিত হয় এবং এই সংকোচন অভ্যন্তরীণ চাপ তৈরি করতে পারে যা যদি সঠিকভাবে পরিচালনা না করা হয় তবে ফাটলের ঝুঁকি থাকে। গবেষণায় দেখা গেছে যে বিভিন্ন শীতলকরণ হার উপকরণের আচরণকে উল্লেখযোগ্যভাবে প্রভাবিত করে, যা ফাটলের ঝুঁকি তৈরি করে। উদাহরণস্বরূপ, দ্রুত শীতলকরণ বিশেষত জটিল জ্যামিতি বা অসম পুরুতা সহ অঞ্চলগুলিতে অংশগুলিতে চাপ বাড়াতে পারে। এর প্রতিকারের জন্য শীতলকরণ হার অপ্টিমাইজ করা আবশ্যিক। প্রান্তর শর্তাবলী সামঞ্জস্য করে বা উৎপাদনের সময় শীতলকরণ বিরতি অন্তর্ভুক্ত করে এই হারগুলি সংশোধন করে বক্রতা প্রতিরোধ এবং অভ্যন্তরীণ চাপ হ্রাস করতে সাহায্য করতে পারে।
এসএলএম প্রিন্টগুলিতে ওয়ার্পিং প্রতিরোধের জন্য বিছানার আঠালো গুণ বাড়ানো মৌলিক প্রয়োজনীয়তা। প্রিন্ট প্রক্রিয়াকালীন প্রিন্টটিকে স্থিতিশীল করে রাখার জন্য শক্তিশালী বিছানার আঠালো গুণ অত্যন্ত গুরুত্বপূর্ণ, যাতে ওয়ার্পিংয়ের কারণ হতে পারে এমন স্থানচ্যুতি কমানো যায়। এসএলএম উপকরণের জন্য নির্দিষ্ট আঠালো উপাদান ব্যবহার করা বা পৃষ্ঠের চিকিত্সা প্রয়োগ করার মতো উপায় আঠালো গুণের কার্যকারিতা উল্লেখযোগ্যভাবে বাড়াতে পারে। এসএলএম পরীক্ষার তথ্য থেকে দেখা যায় যে বিছানার আঠালো গুণ উন্নত করলে ওয়ার্পিংয়ের ঘটনা কমানো যায়, যা মাত্রিক নির্ভুলতা এবং কাঠামোগত সামগ্রিকতা নিশ্চিত করে। উদাহরণস্বরূপ, একটি ত্যাগপত্র স্তর বা আবরণ ব্যবহার করে আঠালো গুণ বাড়ানো যেতে পারে এবং পোস্ট-প্রসেসিং পরিষ্কার করা সহজ হয়ে যায়।
এসএলএম কম্পোনেন্টের অভ্যন্তরীণ চাপ কমাতে পোস্ট-বিল্ড স্ট্র্যাটেজিক থার্মাল চিকিত্সার একটি গুরুত্বপূর্ণ ভূমিকা রয়েছে। নিয়ন্ত্রিত তাপীয় চক্র প্রয়োগ করে প্রস্তুতকারকরা সঞ্চিত চাপ কমাতে পারেন যা বক্রতা বা বিকৃতির কারণ হতে পারে। বিভিন্ন উপকরণের ক্ষেত্রে তাপমাত্রা পরিসর এবং সময়কাল উল্লেখযোগ্যভাবে পৃথক হয়ে থাকে; উদাহরণস্বরূপ, টাইটানিয়াম খাদ প্রায়শই স্টেইনলেস স্টিলের তুলনায় কম তাপমাত্রা প্রয়োজন হয়। কেস স্টাডিগুলি দেখায় যে পোস্ট-বিল্ড তাপ চিকিত্সা দ্বারা বক্রতা কমানো যেতে পারে এবং যান্ত্রিক বৈশিষ্ট্যগুলি উন্নত করা যেতে পারে, যা নির্ভুলতা এবং স্থায়িত্ব বজায় রাখে। সঠিকভাবে প্রয়োগ করা হলে এই চিকিত্সাগুলি ধাতব 3D মুদ্রিত অংশগুলির মাত্রিক স্থিতিশীলতা এবং মোট কর্মক্ষমতা নিয়ন্ত্রণের জন্য একটি কার্যকর পদ্ধতি হিসাবে কাজ করে।
সিলেক্টিভ লেজার মেল্টিং (SLM) এ পৃষ্ঠের অমসৃণতা একটি সাধারণ চ্যালেঞ্জ এবং এটি 3D প্রিন্টযুক্ত অংশগুলির কার্যকারিতা এবং দৃশ্যমানতা প্রভাবিত করতে পারে। পৃষ্ঠের অমসৃণতার কারণগুলি অপর্যাপ্ত লেজার শক্তির কারণে অসম্পূর্ণ মেল্টিং থেকে শুরু করে লেয়ার পুরুত্বের সীমাবদ্ধতা পর্যন্ত যা চূড়ান্ত পণ্যগুলির মসৃণতা প্রভাবিত করে। যেখানে নির্ভুলতা এবং দৃশ্যমানতা অত্যন্ত গুরুত্বপূর্ণ সেখানে মসৃণ পৃষ্ঠ অর্জন করা অত্যন্ত গুরুত্বপূর্ণ। পৃষ্ঠের ফিনিশ উন্নত করতে প্রায়শই মেশিনিং, গ্রাইন্ডিং এবং পলিশিংয়ের মতো পদ্ধতি ব্যবহার করা হয়। এছাড়াও, মুদ্রণের সময় পাতলা স্তর ব্যবহার করা অমসৃণতা কমাতে পারে, যদিও এটি প্রায়শই দীর্ঘতর নির্মাণ সময় হয়। পোস্ট-প্রসেসিং অপারেশনগুলিতে পৃষ্ঠের গুণগত মান এবং দক্ষতা মিলিতভাবে একটি গুরুত্বপূর্ণ বিবেচনা হিসাবে থাকে।
SLM অংশগুলির পোস্ট-প্রসেসিংয়ে সাপোর্ট স্ট্রাকচারগুলি সরানো একটি বড় চ্যালেঞ্জ, যা প্রায়শই ক্ষতিগ্রস্ত করার ঝুঁকি নিয়ে আসে কারুকাজের কাঠামোগুলি। যখন সরু জায়গায় বা অভ্যন্তরীণ বৈশিষ্ট্যগুলিতে সাপোর্ট ব্যবহার করা হয় তখন এই জটিলতা দেখা দেয়, যেখানে অংশটির ক্ষতি না করে পৌঁছানো কঠিন হয়ে পড়ে। ক্ষতি কমানোর জন্য সেরা অনুশীলনগুলির মধ্যে রয়েছে সাপোর্ট সরানোর জন্য বিশেষভাবে ডিজাইন করা সরঞ্জামগুলি ব্যবহার করা এবং মডেলিং পর্যায়ে সাপোর্ট ডিজাইন অপ্টিমাইজ করার মতো কৌশলগুলি ব্যবহার করা। নিয়ন্ত্রিত পদ্ধতি ব্যবহার করে, যেমন নির্ভুল সরঞ্জামগুলি দিয়ে কাটা, ত্রুটির ঝুঁকি কমানো হয়, যেমন ক্ষেত্রে অযোগ্য পদ্ধতির কারণে গুরুতর ক্ষতি এবং খরচ বৃদ্ধি পেয়েছে।
SLM অংশগুলির গুণমান বজায় রাখতে এবং অতিরিক্ত খরচ এড়াতে কম খরচে সমাপ্তি সমাধান প্রয়োগ করা অত্যন্ত গুরুত্বপূর্ণ। হাতে তৈরি সমাপ্তি, রাসায়নিক পলিশিং এবং কম্পনশীল টাম্বলিং এর মতো বিভিন্ন পদ্ধতি সিএনসি মেশিনিং এর মতো বেশি খরচের পদ্ধতির তুলনায় কম খরচে ভালো ফলাফল দিতে পারে। সমাপ্তি পদ্ধতি নির্বাচনের আর্থিক প্রভাব প্রাথমিক খরচ এবং অংশগুলির স্থায়িত্ব ও কার্যকারিতা বৃদ্ধির মাধ্যমে দীর্ঘমেয়াদী সুবিধার মধ্যে ভারসাম্য বজায় রাখার সঙ্গে জড়িত। পরিচিত ব্যক্তিদের মতে, খরচ এবং কার্যকারিতার মধ্যে ভারসাম্য খুঁজে পাওয়ার গুরুত্ব অনেক, যেমন ইলেক্ট্রোপলিশিং এর মতো পদ্ধতি নির্দেশ করে যা যুক্তিসঙ্গত খরচে উচ্চমানের সমাপ্তি দিতে পারে। এই ধরনের অন্তর্দৃষ্টি ব্যবসাগুলিকে অর্থনৈতিক দক্ষতা এবং উচ্চমানের ফলাফল অর্জনের লক্ষ্যে তাদের পোস্ট-প্রসেসিং অপারেশনগুলি অপ্টিমাইজ করতে সহায়তা করতে পারে।
 হট নিউজ
2024-07-26
2024-07-26
2024-07-26
তিমি পাথর 3d আমরা গ্রাহকদের SLA প্রিন্টিং, SLS নাইলন প্রিন্টিং, SLM প্রিন্টিং, CNC মেশিনিং, ছোট ব্যাচ কম্পাউন্ড মোল্ড দ্রুত উৎপাদন পরিষেবা প্রদানের জন্য প্রতিশ্রুতিবদ্ধ।
4th Floor, 4483 Wuzhong Avenue, Suzhou, Jiangsu, China
Copyright © 2024 WHALE STONE 3d All Rights Reserved. গোপনীয়তা নীতি-ব্লগ
 EN